
impressao 3D







-69%




3 ano de garantia
Garantia e suporte pós-venda
Suporte especializado
Atenção da Espanha
Pagamento seguro
Cartão de crédito · PayPal · Bizum · seQura
Retorna
Consulte nossos termos e condições.
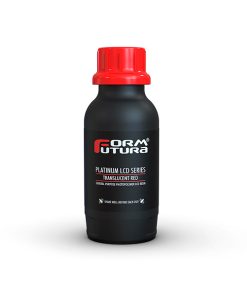
Resina Formfutura Platinum Série LCD - Vermelho translúcido (vermelho) 500 ml
O preço original era: 42.50€.13.00€O preço atual é: 13.00€.
Temporariamente fora de estoque
Verificar disponibilidade
A resina Formfutura Platinum LCD Series é uma série de resinas fotopoliméricas de uso geral para LCD, projetadas especificamente para funcionar com todas as impressoras 3D de código aberto LCD e DLP na faixa de 385 a 420 nm.
0 disponíveis
Quero ser notificado quando houver Stock
SKU: FOR-RESIN-LCD-TRANS-RED-500
Categorias: resinas, Padrão
tag: Estoque esgotado
 marca: Formfutura
Comprados juntos regularmente
Esses produtos podem ser do seu interesse
-5%
O preço original era: 1.37€.1.29€O preço atual é: 1.29€.
-69%

O preço original era: 42.50€.13.00€O preço atual é: 13.00€.


A resina Formfutura Platinum LCD Series é uma série de resinas fotopoliméricas de uso geral para LCD, projetadas especificamente para funcionar com todas as impressoras 3D de código aberto LCD e DLP na faixa de 385 a 420 nm.
A resina Formfutura Platinum LCD Series é praticamente inodora e permite a impressão 3D de objetos com altíssima precisão e tempos de cura relativamente curtos.
Características da Série LCD Platinum da Formfutura
- Quase inodoro - Comparada com outras resinas do mercado, nossa resina LCD Platinum é relativamente livre de odores.
- Resistente a raios UV e intempéries
- Impressão rápida com tempos de cura curtos
- Alta precisão
- Cores vivas com solidez de cor extremamente alta
- Cores realmente opacas e translúcidas disponíveis
- Nenhuma descoloração e / ou amarelamento
- Baixo encolhimento
- Compatível com todos os LCDs e DLPs de código aberto na faixa de 385 a 420 nm
Propriedades da resina (líquido não curado)
- Viscosidade: 500 cps a 25 ° C
- Densidade: 1,18 g / cm2
Propriedades mecânicas
Método de teste em objetos pós-curados por meio de cura LED de alta potência durante 30 minutos.
| Propriedades | Valor típico | Método de teste |
| Temperatura de transição vítrea (Tg) | 51 ° C | ASTM D7028 |
| A absorção de água | 0.4% | ASTM D570-98 |
| Resistência ao impacto (IZOD entalhado) | 18 J / m | ASTM D256A |
| Resistência à tração | 45 MPa | ASTM D638M |
| Módulo de Tração | 1.0 GPa | ASTM D638M |
| Alongamento à ruptura | 8% | ASTM D638M |
| Força Flexural | 66 MPa | ASTM D790M |
| Módulo Flexural | 1.8 GPa | ASTM D2240 |
| Dureza Shore D | 82 | ASTM D2240 |
Preparação antes de começar a imprimir
- Agite a garrafa por pelo menos 2 minutos antes de cada uso.
- Depois de agitar a garrafa, deixe a resina repousar por 10 minutos para que as bolhas de ar saiam da resina. A resina pode ser despejada de volta do tanque para a garrafa quando a impressão estiver terminada.
- Sempre use medidas de proteção, como óculos de segurança e luvas de nitrilo ao manusear resinas.

Diretrizes Gerais de Impressão
Tempos de cura baseados em 50 microns
- Preto translúcido: 12sec.
- Aquamarine translúcido: 10sec.
- Azul translúcido: 12sec.
- Vermelho translúcido: 11sec.
- Branco sólido: 12sec.
- Preto sólido: 14sec.
- Cinza claro sólido: 13sec.
Pós processado
Aconselhamos o pós-processamento da impressão 3D para obter as propriedades do material.
- Lave o seu objeto impresso em 3D com IPA ou (Bio) Ethanol por aproximadamente 5 minutos. Um limpador ultrassônico é recomendado.
- Certifique-se de que os objetos lavados com IPA e / ou (Bio) Etanol estejam perfeitamente secos antes de serem curados novamente. Coloque as peças lavadas em uma área bem ventilada por pelo menos 30 minutos, ou use ar pressurizado por pelo menos 2 minutos.
- Cure seu objeto em uma câmara de cura de alta potência por aproximadamente 20-30 minutos a 65 ° C. O comprimento de onda de cura preferencial é entre 300-410nm.
Segurança
Lembre-se sempre de que, ao imprimir em 3D com resinas, você está trabalhando com produtos químicos e que deve sempre tomar cuidado e usar os equipamentos de proteção individual conforme estipulado nas fichas de dados de segurança.
- Sempre use proteção respiratória ao lixar / cortar o objeto de resina.
- Sempre use luvas de nitrilo ao manusear resinas e objetos de resina não curados.
Precauções gerais de segurança e manuseio para resina 3D
Antes de começar a usar Resina para impressora 3DNão se esqueça de levar em conta o recomendações de segurança.- Lembre-se sempre de que, apesar dos melhores esforços das marcas, todas as resinas líquidas podem representar um risco à saúde. Utilitário de equipamento de proteção, especialmente luvas, mas também máscara, e óculos sempre que trabalhar com resina. Evite o contato com a pele, olhos e boca.
- Acidentes acontecem até mesmo com os usuários mais experientes. Se a resina entrar em contato com a impressora, a mesa ou qualquer outra coisa, não espere e limpe-o imediatamente com toalhas de papel e álcool isopropílico (IPA), antes de ser curado à luz do dia.
- Curiosamente, não há muita informação disponível sobre o eliminação de resíduos e o reciclagem de produtos impressos em 3D. Vamos resumir como tratar resíduos de resina: Resíduos de resina não curado devem ser eliminados juntamente com outros produtos químicos perigosos em locais designados. Eles não podem ser reciclados e certamente não devem acabar no lixo comum.
- A mesma regra se aplica a frascos, toalhas de papel e modelos tingidos com resina líquida (não polimerizada).
- No entanto, a resina curada (material reactoplástico) é, ao contrário dos filamentos (material termoplástico), um material não reciclável: pertence ao lixo geral.


| Peso | 0.7 kg |
|---|---|
| Dimensões | 25 × 10 × 10 cm |
| Propriedades RESIN | padrão |
| Cor da RESINA | Vermelho |
| Quantidade | 0.5 L |
| Tipo de resina | DLP/LCD/MSLA |
| marca | Formfutura |
valorização 1 Resina Formfutura Platinum Série LCD - Vermelho translúcido (vermelho) 500 ml
1-1 de 1 avaliação
Adicionar um comentário
Você deve entrar para enviar uma avaliação
Acesso
Preguntas y respuestas
faz uma pergunta
Ainda não há perguntas
Ainda não tive a oportunidade de testar essa resina. Mas acredito que seja muito boa; até agora não encontrei nenhum material de baixa qualidade por aqui.